وبلاگ
خط تولید گالن شیردار


بررسی صفر تا صد راه اندازی خط تولید گالن شیردار به همراه تحلیل قالب بادی پلاستیک، مراحل فنی تولید، ماشینآلات مورد نیاز و ارزیابی سودآوری اقتصادی در صنایع بستهبندی. همراه ما با جامعترین راهنمای تخصصی در حوزه ماشینسازی پلاستیک و تولید گالنهای شیردار صنعتی و تجاری باشید.
فهرست محتوایی مقاله
خط تولید گالن شیردار
هنگامی که درباره خط تولید گالن شیردار صحبت میکنیم، در واقع به یک زنجیره هماهنگ و پیچیده از ماشینآلات صنعتی، سیستمهای حرارتی، قالبهای مهندسیشده و تجهیزات جانبی اشاره داریم که وظیفه تبدیل گرانولهای خام پلیمر به ظروف حجیم، مقاوم و باکیفیت را بر عهده دارند. گالنهای شیردار به دلیل ساختار متمایز خود که شامل یک بدنه اصلی، دستگیره یکپارچه و محل تعبیه شیر یا نازل خروجی در بخش پایینی ظرف است، فرآیند تولید بسیار حساسی دارند. کوچکترین نقص در توزیع ضخامت دیواره یا طراحی رزوه شیر میتواند منجر به نشت مایعات یا کاهش مقاومت ضربهپذیری گالن شود.
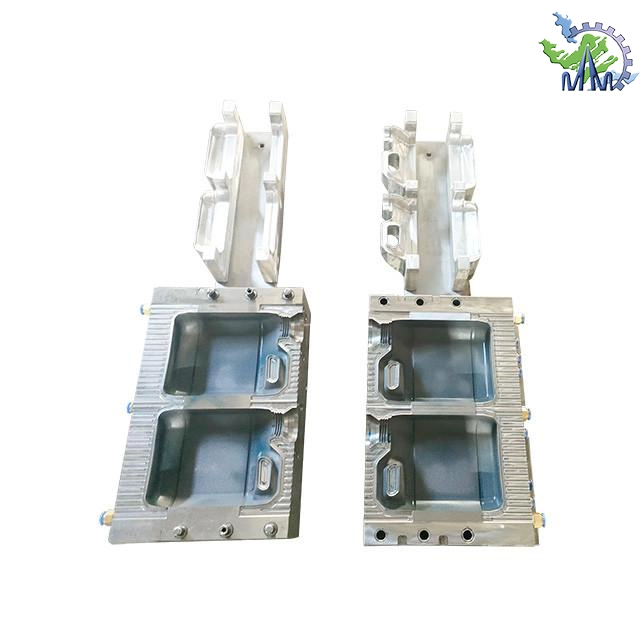
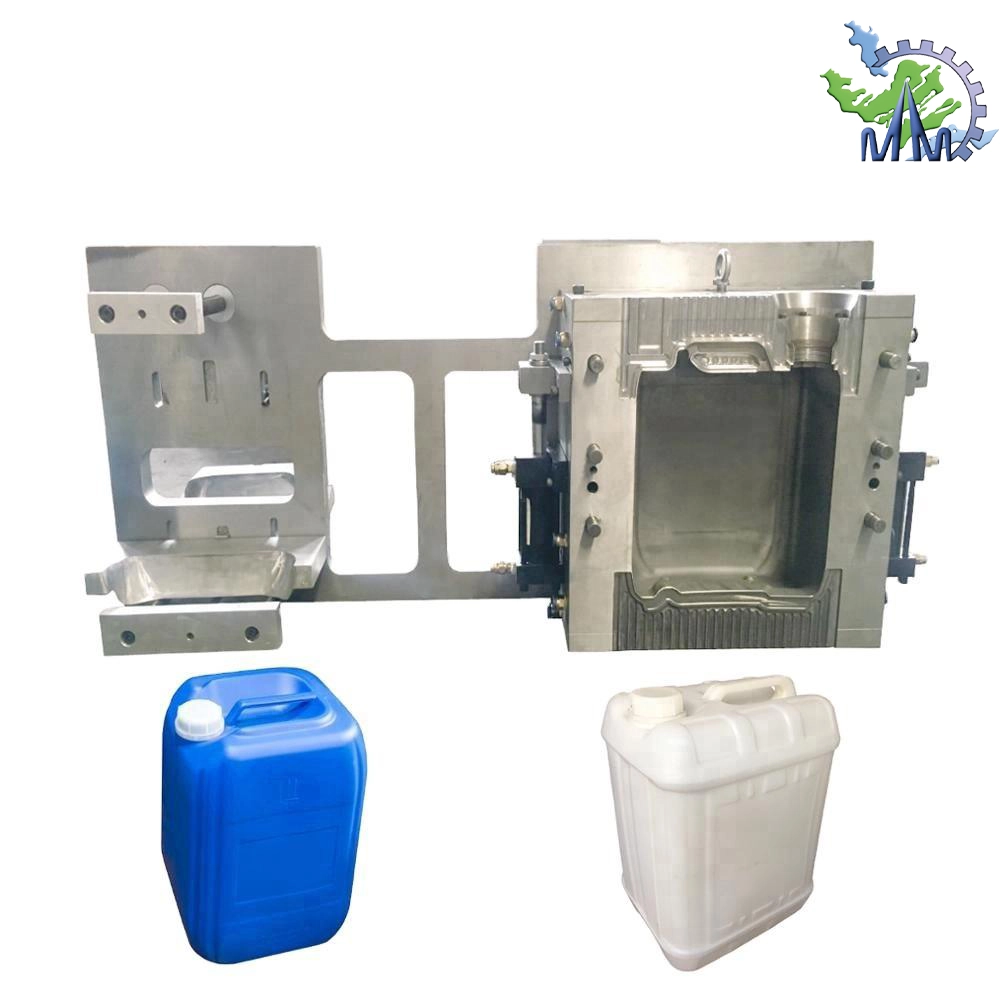
اصلیترین و حیاتیترین بخش در خط تولید گالن شیردار، استفاده از تکنولوژی قالبگیری بادی (Blow Molding) است. قالب بادی وسیلهای مهندسی و فوقالعاده کارآمد است که از فشار هوای فشرده برای شکل دادن به مواد پلاستیکی ذوبشده و تبدیل آنها به اشکال توخالی دلخواه استفاده میکند. قالبهای بادی اغلب در ساخت محصولاتی مانند بادکنک، لاستیک، قایق، مبلمان و انواع ظروف توخالی صنعتی کاربرد دارند. طراحی یک قالب بادی برای گالن شیردار نیازمند محاسبات دقیق مکانیکی و حرارتی است تا جریان هوا بتواند به طور یکنواخت مواد پلاستیکی را به تمام گوشهها و منحنیهای پیچیده قالب، به ویژه بخش پایینی که شیر در آن قرار میگیرد، هدایت کند.
قالبهای بادی نسبت به قالبهای معمولی صلب و تزریقی دارای مزایای متعددی هستند که از جمله آنها میتوان به موارد زیر اشاره کرد:
-
هزینه ساخت کمتر: هزینه طراحی و ساخت قالبهای بادی در ابعاد بزرگ بسیار اقتصادیتر از قالبهای تزریق پلاستیک همسایز است.
-
وزن سبکتر قطعات: به دلیل توخالی بودن ساختار محصول، وزن نهایی گالن بسیار بهینه است.
-
ذخیرهسازی و حملونقل راحتتر: انعطافپذیری هندسی ظروف بادی به چیدمان بهتر در انبارها کمک میکند.
-
انعطافپذیری و سازگاری بیشتر: این قالبها میتوانند اشکال و منحنیهای پیچیدهای ایجاد کنند که دستیابی به آنها با قالبهای سفت و سخت تزریقی بسیار دشوار یا غیرممکن است.
برای استفاده از یک قالب بادی در خط تولید گالن شیردار، ابتدا موادی که قرار است قالبگیری شوند (پاریسون ذوبشده)، روی یا اطراف قالب تخلیه شده قرار میگیرند. سپس قالب با هوا یا گاز دیگری باد میشود و باعث انبساط آن و فشار دادن مواد به دیوارههای محفظه یا ظرف اطراف میشود. سپس این ماده با سرعت بالا سرد شده تا شکل آن جامد و پایدار شود. در نهایت قالب گالن شیردار باز شده، هوای داخلی تخلیه و محصول نهایی از قالب خارج میشود. این روش متمایز برای تولید قطعات پلاستیکی با حجم سفارشی و وزن کم نظیر بطریها، ظروف مواد شوینده و انواع گالنهای صنعتی و خانگی بسیار مناسب است.
چشمانداز صنعت ماشینسازی پلاستیک و بستهبندی مدرن
صنعت ماشینسازی پلاستیک بادی یکی از ارکان کلیدی، حیاتی و رو به رشد در دنیای مدرن به شمار میرود که پویایی آن مستقیماً بر زنجیره تأمین صدها صنعت دیگر تأثیرگذار است. امروزه پلاستیکها به دلیل ویژگیهای منحصربهفرد خود مانند شکلپذیری عالی، مقاومت مکانیکی و شیمیایی بالا، وزن سبک، دوام طولانی و قیمت تمامشده اقتصادی، جایگاه ویژهای در صنایع مختلف از جمله بستهبندی، صنایع خودروسازی، تجهیزات پزشکی، صنایع الکترونیک، ساختمانسازی و لوازم خانگی به دست آوردهاند.
مهندسان و متخصصان فعال در حوزه ماشینسازی پلاستیک باید دارای دانش عمیق و مهارتهای چندبعدی و پیچیدهای باشند. این مهارتها مواردی چون شناخت دقیق خواص مواد پلاستیکی و پلیمرها، طراحی پیشرفته قالب و قطعات، تسلط بر روشهای متنوع تولید و پردازش پلاستیک، کنترل کیفیت سختگیرانه و بهینهسازی فرآیندهای تولید را در بر میگیرد. این ماشینها با استفاده از تکنولوژیهای مدرن، سیستمهای کنترل عددی (PLC) و مکانیزمهای پیشرفته حرارتی و هیدرولیکی، به تولید محصولات پلاستیکی با کیفیت بالا، یکنواختی بینظیر و استانداردهای بینالمللی کمک شایانی میکنند.
یکی از پرکاربردترین، استراتژیکترین و پرتقاضاترین محصولات در حوزه بستهبندی مایعات صنعتی، شیمیایی و خوراکی، گالنهای شیردار هستند. این ظروف به دلیل داشتن مکانیزم خروجی آسان (شیر تخلیه)، نقش مهمی در کاهش هدررفت مایعات، تسهیل حملونقل و استفاده ارگونومیک دارند. در ادامه قصد داریم به طور کاملاً تخصصی، علمی و کاربردی به بررسی فرآیند تولید این محصول و تجهیزات مورد نیاز آن بپردازیم.
راه اندازی خط تولید گالن شیردار
برای سرمایهگذاران و تولیدکنندگانی که به دنبال ورود به بازارهای پربازده بستهبندی هستند، راه اندازی خط تولید گالن شیردار یک فرصت اقتصادی شگفتانگیز و بسیار سودآور به شمار میرود. این نوع گالنها به دلیل سهولت بینظیر در تخلیه مایعات، حملونقل آسان و ایمن، ارگونومی عالی و کاهش چشمگیر هدررفت مواد، در صنایع مختلف از جمله آب آشامیدنی، مواد شیمیایی و آزمایشگاهی، شویندههای خانگی و صنعتی، صنایع پتروشیمی و روانسازها، کشاورزی و سموم نباتی، دارویی و صنایع غذایی کاربرد بسیار گستردهای دارند. تقاضای دائمی صنایع به این ظروف، ثبات بازار فروش را تضمین میکند.
با این حال، راه اندازی خط تولید گالن شیردار نیازمند برنامهریزی دقیق، انتخاب درست ماشینآلات و شناخت عمیق مراحل فنی تولید است. فرآیند تولید قالب بادی پلاستیک در این خط شامل چند مرحله اصلی و دقیق است:
۱. آمادهسازی ماده پلاستیک
در این مرحله اولیه، ماده پلاستیک که معمولاً از جنس پلیاتیلن سنگین (HDPE) است، به صورت گرانول یا پودر در دستگاه تغذیه (هاپر) قرار میگیرد. مواد با حرارت ناشی از المنتها و چرخش ماردون به صورت یک نوار یا لوله پلاستیکی ذوبشده و کاملاً همگن تبدیل میشود. کنترل دقیق دما در این مرحله برای جلوگیری از سوختن یا ناهمگنی پلیمر بسیار حیاتی است.
۲. تزریق و شکلدهی اولیه ماده پلاستیک (پاریسون)
در این مرحله، نوار یا لوله پلاستیکی ذوبشده با استفاده از فشار ماردون یا یک پیستون هیدرولیکی به داخل یک قالب مناسب فشار داده میشود و به صورت یک لقمه توخالی (Parison) آویزان میگردد. قالب معمولاً از فولادهای آلیاژی پیشرفته یا آلومینیوم سخت ساخته شده و دارای شکافهای دقیق هوا و کانالهای خنککننده آب است.
۳. باد دادن ماده پلاستیک
در این مرحله، هوای فشرده با فشار تنظیمشده از طریق یک سوراخ (نازل باد) وارد نوار پلاستیکی آویزان در قالب میشود. این امر باعث انبساط سریع و فرم دادن ماده پلاستیک به شکل دقیق داخل قالب میشود. هوای فشرده همچنین باعث خنک شدن سریع سطح داخل قالب و جامد شدن ماده پلاستیک و تثبیت شکل گالن شیردار میگردد.
۴. خارج کردن قطعه پلاستیک و عملیات تکمیلی
در این مرحله، پس از اتمام زمان سیستم خنککاری، قالب باز شده و قطعه پلاستیک آماده خارج شدن است. برای جدا کردن قطعه از قالب، ممکن است از روشهای مختلفی مانند فشار هوا، لغزاندن چاقو یا استفاده از رباتهای اتوماتیک استفاده شود. سپس، قطعه پلاستیک به صورت نهایی برش داده شده، پلیسهگیری و تمیز میشود و پس از نصب شیر، تست عدم نشتی روی آن انجام و بستهبندی میگردد.
تحلیل عمیق مهندسی قالب بادی پلاستیک در تولید گالن شیردار
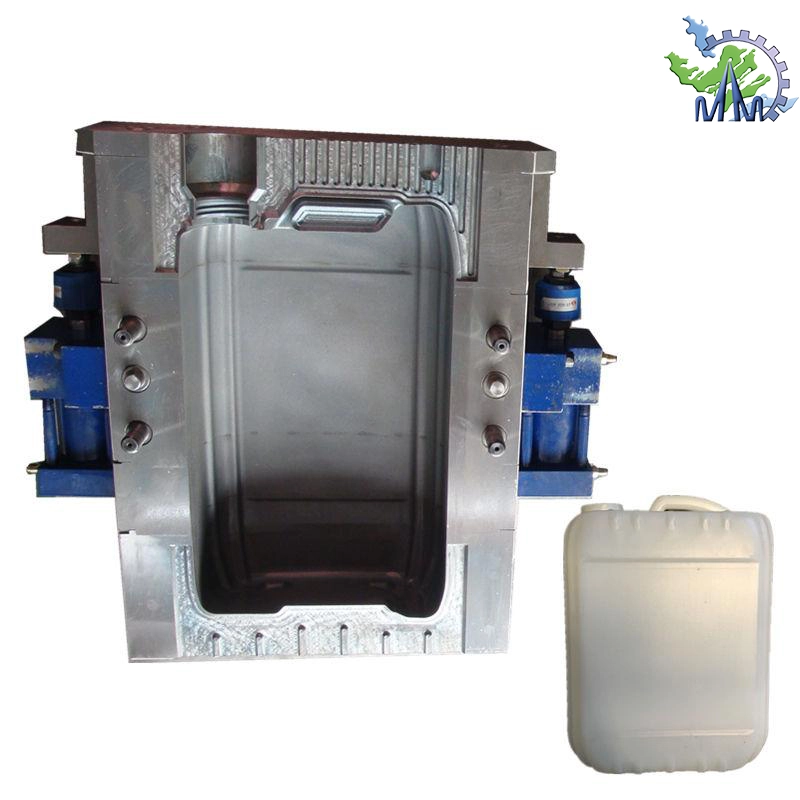
طراحی و ساخت قالب بادی پلاستیک برای محصولاتی مانند گالن شیردار، فراتر از یک قالبگیری ساده پلاستیک است و نیاز به دانش تخصصی متالورژی و دینامیک سیالات دارد. زمانی که مواد مذاب (پاریسون) وارد محفظه قالب میشوند، جریان هوای فشرده باید آن را با سرعت بالا به سمت دیوارهها هدایت کند. در گالنهای شیردار، به دلیل وجود دستگیره یکپارچه (که نیاز به فشردهسازی و جوش سرد پلاستیک دارد) و محل رزوه شیر در پایین گالن، ضخامت دیوارهها در این نقاط حساس دچار تغییر میشود.
مهندسان ماشینساز پلاستیک در زمان طراحی قالب بادی باید به دو فاکتور حیاتی توجه کنند:
-
طراحی خط جوش یا پینچآف (Pinch-off): در بالا و پایین قالب، جایی که پلاستیک اضافی قطع میشود، لبههای قالب باید مواد مذاب را به نحوی کاملاً ایمن به هم بچسبانند تا پس از خنک شدن، تحت فشار مایعات دچار شکستگی یا نشتی نشوند.
-
سیستم خنککاری پیشرفته: پلاستیک داغ گرما را درون قالب آزاد میکند. اگر انتقال حرارت به صورت یکنواخت صورت نگیرد، گالن پس از خروج از قالب دچار تاببرداشتگی (Warping) شده و محل اتصال شیر آببند نخواهد شد. استفاده از آلیاژهای آلومینیوم سری ۷۰۰۰ یا فولادهای پیشرفته حرارتدیده (مانند VCN150) به همراه کانالهای آب مارپیچ نزدیک به سطح داخلی قالب، تضمینکننده خنککاری یکنواخت و کاهش زمان سیکل تولید است.
نقش کنترلر پاریسون (Parison Controller) در افزایش کیفیت گالن
یکی از تکنولوژیهای مدرن و الزامی در خط تولید گالن شیردار امروزی، سیستم ضخامتسنج خودکار یا «پاریسون کنترلر» است. از آنجا که طول لوله مذاب آویزان شده (پاریسون) به دلیل نیروی گرانش در بخش بالایی نازکتر و در بخش پایینی به دلیل تجمع مواد ضخیمتر میشود، این سیستم هوشمند در حین خروج مواد مذاب از کلگی دستگاه، موقعیت هسته و ماتریس را به طور مداوم تغییر میدهد.
با این روش، ضخامت لوله مذاب در طول مسیر به طور دقیق کنترل میشود؛ در نتیجه پلاستیک در بخشهایی از گالن که نیاز به استحکام بیشتری دارند (مانند دستگیره و محل شیر خروجی) ضخیمتر و در دیوارههای صاف جانبی بهینهتر و نازکتر توزیع میشود. این امر از هدررفت مواد اولیه جلوگیری کرده و هزینه تمامشده محصول را به شدت کاهش میدهد.
بررسی جامع تجهیزات جانبی و اتوماسیون در خط تولید
موفقیت در راه اندازی خط تولید گالن شیردار، علاوه بر خرید دستگاه اکستروژن بادی باکیفیت، به انتخاب درست و هماهنگ تجهیزات جانبی (Auxiliary Machinery) نیز وابسته است. هر یک از این سیستمها نقش بازوی کمکی را برای ماشین اصلی ایفا میکنند:
-
چیلرهای صنعتی با راندمان بالا: چیلر وظیفه سرد کردن آب در گردش درون قالب را دارد. هرچه سرعت خنککاری بالاتر باشد، تعداد گالن تولید شده در ساعت افزایش یافته و حاشیه سود کارخانه بالاتر میرود.
-
سیستم کمپرسور هوای اسکرو (Screw Compressor): هوایی که درون گالن دمیده میشود باید کاملاً عاری از روغن و رطوبت باشد. وجود کوچکترین ذره روغن درون هوای فشرده باعث ایجاد لکههای تیره، تضعیف ساختار پلیمر و بو گرفتن فضای داخلی گالن میشود (که برای گالنهای آب آشامیدنی و صنایع غذایی یک نقص بزرگ است). بنابراین استفاده از درایرهای جذبی یا تبریدی و فیلتراسیون دقیق الزامی است.
-
دستگاه تست نشت خودکار (Leak Tester): در انتهای خط تولید، پیش از بستهبندی، گالنها بر روی نوار نقاله حرکت کرده و یک سنسور با اعمال فشار هوای کم، تغییرات فشار را بررسی میکند تا در صورت وجود ریزترین سوراخ یا نقص در محل رزوه شیر، گالن ضایعاتی را فوراً از مدار خارج کند.
استراتژیهای بهینهسازی مصرف انرژی و مواد اولیه در کارخانه
در دنیای امروز، مدیریت هزینههای انرژی و مواد اولیه، تعیینکننده بقای یک واحد تولیدی است. مهندسان ماشینساز پلاستیک با بهینهسازی فرآیندها میتوانند بهرهوری خط تولید را ارتقا دهند:
یکی از مزایای فوقالعاده فرآیند قالب بادی پلاستیک، قابلیت بازیافت آنی پلیسهها است. بخشهای اضافی که در فرآیند دوخت قالب از بالا و پایین گالن جدا میشوند، به هیچ وجه دور ریخته نمیشوند. این مواد مستقیماً وارد دستگاه آسیاب پلاستیک شده، به دانههای ریز تبدیل میگردند و از طریق موادکش خودکار به همراه گرانولهای نو، به نسبتهای استاندارد (مثلاً ۲۰٪ مواد آسیابی و ۸۰٪ مواد نو) مجدداً به سیستم تغذیه اکسترودر هدایت میشوند. این چرخه بسته، میزان هدررفت مواد اولیه را به صفر نزدیک میکند.
دستگاههای اکستروژن بادی سنتی مصرف برق بالایی در بخش حرارتی و الکتروموتورها داشتند. در خطوط تولید مدرن گالن، استفاده از المنتهای سرامیکی مجهز به عایقهای حرارتی مانع هدررفت گرما به محیط کارگاه میشود. همچنین نصب اینورتر (درایو فرکانس متغیر) روی الکتروموتور ماردون و پمپهای هیدرولیک، مصرف انرژی الکتریکی را در زمانهای توقف سیکل یا کاهش بار کاری تا ۴۰ درصد کاهش میدهد.
ویژگیهای منحصربهفرد گالن شیردار و کاربرد گسترده آن در بازار
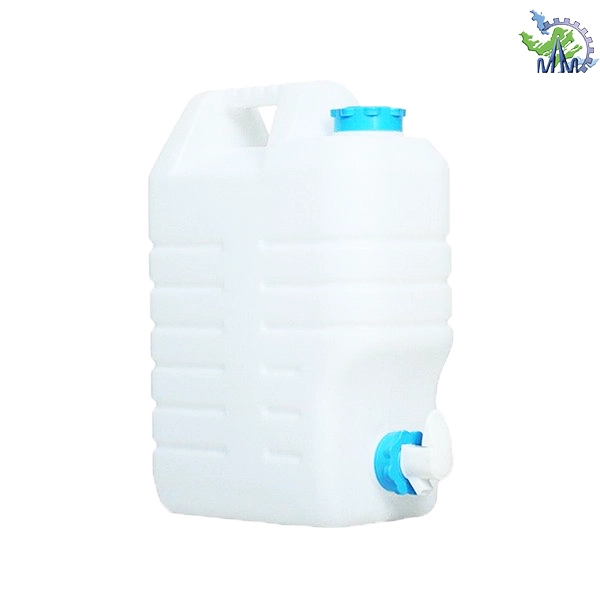
چرا صنایع مختلف ترجیح میدهند مایعات خود را در گالنهای شیردار بستهبندی کنند؟ پاسخ در راحتی استفاده، ایمنی بستهبندی و ارگونومی محصول نهفته است. طراحی هوشمندانه این گالنها مزایای رقابتی بالایی را ایجاد کرده است:
-
عدم نیاز به جابهجایی مخازن سنگین: در محیطهای کارگاهی یا خانگی، بلند کردن یک گالن ۲۰ لیتری مایع شوینده یا شیمیایی برای پر کردن ظروف کوچکتر کار دشوار و خطرناکی است. شیر تعبیه شده در پایین ظرف اجازه میدهد بدون نیاز به بلند کردن گالن، مایع به میزان دقیق تخلیه شود.
-
کنترل دقیق دبی خروجی: شیرهای پلاستیکی نصب شده بر روی این ظروف به کاربر امکان میدهند جریان خروجی مایع را کاملاً مدیریت کنند که این امر در آزمایشگاهها و صنایع دارویی برای فرمولاسیون مواد بسیار حیاتی است.
-
بهداشت و حفظ کیفیت مواد: باز و بسته کردن مداوم دربهای بزرگ گالنهای معمولی، مواد داخل آن را در معرض هوا و آلودگیهای محیطی قرار میدهد. در گالن شیردار، هوای ورودی به میزان بسیار کمی کنترل میشود و درب اصلی گالن تا زمان اتمام مایع بسته میماند؛ در نتیجه ماندگاری مایعات خوراکی یا مواد شیمیایی حساس به هوا افزایش مییابد.
جدول ارزیابی کاربرد گالنهای شیردار در صنایع مختلف
| صنعت هدف | نوع مایع بستهبندی شده | ویژگی فنی مورد نیاز ظرف |
| صنایع غذایی و بهداشتی | آب آشامیدنی، انواع شربت، سرکه و روغنهای مایع | استفاده از مواد درجه یک (Food Grade)، عدم تغییر بو و طعم مایع |
| صنایع شیمیایی و آزمایشگاهی | اسیدهای رقیق، حلالها، مایعات ضدعفونیکننده و الکل | مقاومت شیمیایی بالا در برابر خوردگی، آببندی ۱۰۰ درصد شیر |
| صنایع کشاورزی و دامداری | سموم دفع آفات، کودهای مایع، مکملهای خوراکی دام | ضخامت دیواره بالا جهت مقاومت در برابر ضربات حین حملونقل |
| صنایع شوینده و آرایشی | مایع دستشویی و ظرفشویی صالونی، نرمکنندهها | طراحی ظاهری جذاب، رزوههای مستحکم جهت نصب شیرهای اهرمی |
چکلیست نهایی برای موفقیت در تولید و بازاریابی
اگر تصمیم شما برای راه اندازی خط تولید گالن شیردار قطعی است، اجرای گامبهگام این چکلیست به شما در تصاحب سهم بازار کمک خواهد کرد:
-
تحقیق بازار و نیازسنجی سایزها: ابتدا بررسی کنید که صنایع منطقه شما بیشتر به چه سایزهایی (مثلاً ۱۰ لیتری یا ۲۰ لیتری) نیاز دارند تا قالب اولیه را بر اساس پرفروشترین سایز سفارش دهید.
-
انتخاب شریک ماشینساز معتبر: طراحی قالب بادی پلاستیک باید به شرکتی سپرده شود که سابقه درخشانی در ماشینسازی پلاستیک داشته و خدمات پس از فروش و تامین قطعات یدکیرا تضمین کند.
-
توجه به کیفیت شیر خروجی: گالن شما هرچقدر هم که باکیفیت باشد، اگر شیر پلاستیکی نصب شده روی آن چکه کند، برند شما در بازار بدنام خواهد شد. بنابراین در تامین یا تولید شیرهای خروجی، بالاترین استانداردهای آببندی را لحاظ کنید.
الزامات محیطی و فنی برای راهاندازی کارگاه تولید گالن شیردار
برای راه اندازی خط تولید گالن شیردار، فضای فیزیکی و زیرساختهای مهندسی نقش بسیار مهمی در راندمان کارخانه و سلامت ماشینآلات دارند. از آنجا که دستگاههای اکستروژن بادی پلاستیک دارای ابعاد بزرگ، جکهای هیدرولیکی قدرتمند و سیستمهای حرارتی دائمکار هستند، کارگاه تولیدی باید استانداردهای مشخصی داشته باشد:
-
زیرساخت برق صنعتی (تامین توان الکتریکی): دستگاههای ماشینسازی پلاستیک بادی و تجهیزات جانبی آنها نظیر چیلر و کمپرسور، مصرف برق سه فاز بالایی دارند. برای یک خط تولید استاندارد، حداقل به برق آمپراژ بالا (بین ۱۰۰ تا ۲۵۰ آمپر بسته به سایز دستگاه) و ترانسفورماتور اختصاصی نیاز است تا از نوسانات ولتاژ که موجب خرابی سیستمهای PLC میشود، جلوگیری کند.
-
ارتفاع سقف و سیستم تهویه: کلگی دستگاههای بادی (Die Head) در ارتفاع بالایی قرار دارد و پاریسون به صورت عمودی آویزان میشود؛ بنابراین ارتفاع سقف کارگاه باید حداقل بین ۴.۵ تا ۶ متر باشد. همچنین به دلیل ذوب پلیمرها در دمای بالای ۲۰۰ درجه سانتیگراد، انتشار گازهای جزئی پلیمری اجتنابناپذیر است؛ در نتیجه تعبیه فنهای مکنده و سیستم تهویه مطبوع قوی برای حفظ سلامت اپراتورها الزامی است.
-
فونداسیون و لرزشگیری: جکهای باز و بسته کننده قالب بادی در هر سیکل ضربات سنگینی به بدنه دستگاه وارد میکنند. کف کارگاه باید از بتن مسلح با ضخامت کافی (حداقل ۲۰ سانتیمتر) ساخته شده باشد و دستگاه روی لرزهگیرهای صنعتی نصب شود تا به مرور زمان تنظیمات قالب دچار به هم ریختگی نشود.
پروتکلهای کنترل کیفیت (QC) در فرآیند تولید قالب بادی
برای اینکه محصول نهایی شما در بازار رقابتی صنایع بستهبندی به عنوان یک گالن درجه یک شناخته شود، پیادهسازی سیستم کنترل کیفیت در چهار مرحله کلیدی زیر ضروری است:
-
تست مقاومت در برابر سقوط (Drop Test): گالنهای پر شده از مایعات در مراحل حملونقل ممکن است از روی کامیون یا پرتاب اپراتور سقوط کنند. گالن شیردار تولیدی باید پس از پر شدن از آب، از ارتفاع ۱.۵ تا ۲ متری بر روی سطح بتنی پرتاب شود و محل دوخت قالب (پینچآف) یا رزوههای شیر آن به هیچ وجه نباید دچار ترک یا شکستگی شوند.
-
تست بارگذاری عمودی (Stacking Test): در انبارها برای صرفهجویی در فضا، گالنها را روی هم میچینند. ظرف تولید شده باید توانایی تحمل وزن حداقل ۳ تا ۵ گالن پر شده دیگر را بر روی سر خود داشته باشد، بدون آنکه بدنه آن دچار دفرمگی یا تسلیم مکانیکی شود.
-
بررسی میکرومتری ضخامت رزوهها: از آنجا که قالب بادی از فشار هوا برای فرمدهی استفاده میکند، بخش رزوههای دهانه و محل شیر خروجی باید با ابزارهای دقیق (کولیس دیجیتال یا گیجهای مخصوص) چک شوند تا از انطباق کامل شیر پلاستیکی با بدنه گالن اطمینان حاصل شود.
بررسی جنبههای زیستمحیطی و پایداری در صنعت پلاستیک بادی
با افزایش توجه جهانی به مسائل محیطزیستی، کارخانجاتی که در حوزه ماشینسازی پلاستیک و تولید ظروف فعالیت میکنند، باید استراتژیهای سبز را در خطوط خود پیاده کنند. گالنهای شیردار تولید شده از جنس پلیاتیلن سنگین (HDPE) به طور ۱۰۰ درصد قابل بازیافت هستند.
بسیاری از برندهای پیشرو امروزه در خط تولید گالن شیردار خود از تکنولوژی «قالبگیری بادی چند لایه» (Co-extrusion) استفاده میکنند. در این روش، دستگاه دارای دو یا سه اکسترودر مجزا است؛ لایه میانی گالن از مواد بازیافتی و آسیابی (PCR) با قیمت بسیار ارزانتر ساخته میشود و لایه داخلی و خارجی ظرف از مواد نو و درجه یک (Food Grade) تشکیل میگردد. این کار نه تنها هزینه تولید را تا ۳۰ درصد کاهش میدهد، بلکه به حفظ محیط زیست و کاهش پسماندهای پلاستیکی کمک شایانی میکند و پروانه تولید استانداردهای سبز را برای کارخانه به ارمغان میآورد.
| جهت کسب اطلاعات بیشتر درباره دستگاه پلاستیک بادی، در واتساپ با ماشین سازی مرادی در ارتباط باشید.
جمعبندی نهایی
سرمایهگذاری و راه اندازی خط تولید گالن شیردار یک تصمیم استراتژیک و هوشمندانه در صنعت مدرن پلاستیک است. این محصول به دلیل کارایی بینظیر، ارگونومی عالی در تخلیه مایعات و تقاضای بیپایان در صنایع شوینده، شیمیایی، غذایی و کشاورزی، بازگشت سرمایه سریعی را برای تولیدکنندگان تضمین میکند.
کلید موفقیت در این مسیر، اتکا به دانش مهندسان ماشینساز پلاستیک، طراحی و ساخت یک قالب بادی باکیفیت و مهندسیشده، استفاده از سیستمهای اتوماسیون و کنترلر پاریسون، و در نهایت پایبندی به پروتکلهای سختگیرانه کنترل کیفیت است. با رعایت این اصول، خط تولید شما میتواند ظروفی با استانداردهای جهانی و بدون رقابت در بازار عرضه کند.
سوالات متداول
۱. بهترین ماده اولیه برای تولید گالن شیردار چیست؟
بهترین و رایجترین ماده، پلیاتیلن سنگین (HDPE) است. این پلیمر به دلیل مقاومت شیمیایی فوقالعاده در برابر اسیدها و بازها، ضربهپذیری بالا در برابر سقوط، انعطافپذیری مناسب در فرآیند قالب بادی پلاستیک و قیمت اقتصادی، گزینهای بیرقیب است. در مصارف غذایی باید حتماً از گریدهای خلوص بالا (Food Grade) استفاده شود.
۲. نقش طراحی قالب بادی در کیفیت گالن شیردار چیست؟
قالب بادی تعیینکننده اصلی فرم هندسی، کیفیت دستگیره یکپارچه، ضخامت یکنواخت دیوارهها و آببندی دقیق محل شیر تخلیه است. طراحی مهندسی کانالهای خنککاری در قالب، مانع از تاببرداشتگی ظرف پس از تولید شده و سرعت و تیراژ خروجی خط تولید را به شدت افزایش میدهد.
۳. چگونه میتوان از نشت آب یا مایعات از محل شیر گالن جلوگیری کرد؟
آببندی کامل به دو فاکتور بستگی دارد: اول، طراحی هندسی و تلرانس فوقالعاده دقیق رزوههای بخش شیر در قالب بادی گالن؛ دوم، کیفیت ساخت خود شیر پلاستیکی (که معمولاً به روش تزریقی تولید میشود) و استفاده از واشرهای آببندی مرغوب از جنس سیلیکون یا EVA.
۴. آیا ضایعات و پلیسههای حاصل از تولید گالن شیردار قابل بازیافت هستند؟
بله، فرآیند قالب بادی یکی از پاکترین فرآیندهای صنعتی است. تمامی پلیسهها و بخشهای اضافی جدا شده از سر و ته گالن در مرحله نهایی، توسط دستگاه آسیاب خرد شده و میتوان آنها را به راحتی با درصد مشخصی (بین ۱۵ تا ۳۰ درصد بدون افت کیفیت محصول) مجدداً با مواد نو ترکیب و وارد هاپر دستگاه کرد.
۵. برای راه اندازی خط تولید گالن شیردار چقدر فضا و برق نیاز است؟
بسته به ابعاد دستگاه اکستروژن بادی و تیراژ تولید، حداقل به یک فضای کارگاهی استاندارد بین ۱۵۰ تا ۳۰۰ متر مربع با ارتفاع سقف بالای ۴.۵ متر نیاز است. از نظر انرژی نیز برق سه فاز صنعتی با توان حداقل ۱۰۰ تا ۱۵۰ آمپر برای راهاندازی دستگاه بادی، چیلر و کمپرسور الزامی است.